Artykuł sponsorowany
Kiedy długi trzpień w narzędziu listkowym zaczyna pogarszać kontrolę szlifowania
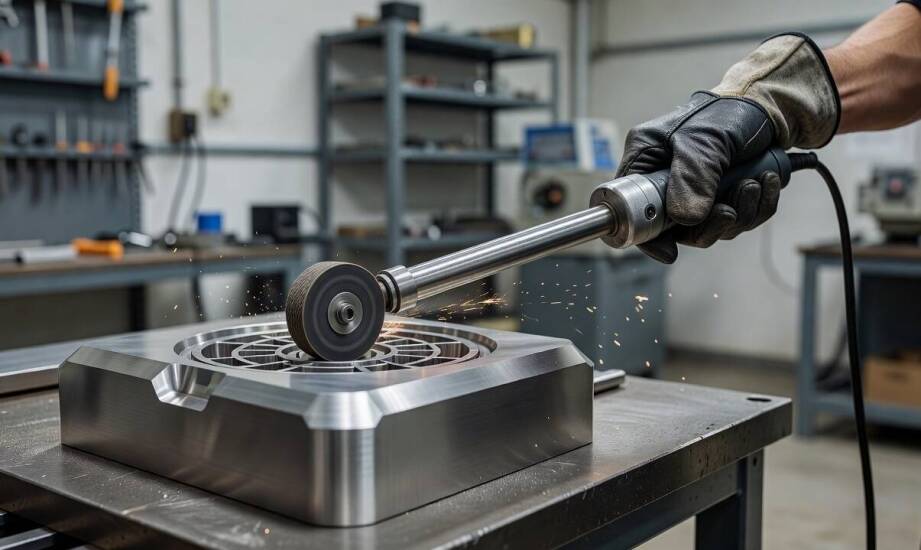
Obróbka powierzchni detali o złożonej geometrii wymusza na operatorach poszukiwanie alternatyw dla standardowych, płaskich narzędzi szlifierskich. Elementy wyposażone we wnęki, ciasne otwory przelotowe i ostre przejścia wymagają znacznie większej precyzji podczas prowadzenia maszyny. Rozwiązaniem tego problemu stają się elastyczne narzędzia obrotowe, które potrafią dopasować się do krzywizn materiału pod wpływem siły odśrodkowej. Dzięki charakterystycznej budowie pozwalają one na skuteczne dotarcie do trudno dostępnych miejsc bez uszkadzania otaczających je krawędzi. Szlifowanie metali, drewna czy zaawansowanych tworzyw sztucznych w takich warunkach opiera się na precyzyjnym prowadzeniu wrzeciona i zachowaniu absolutnej stabilności całego układu. Brak odpowiedniej kontroli nad pracującym narzędziem skutkuje powstawaniem trwałych defektów na wykańczanej powierzchni.
Dostęp do wnęk i profili a długość trzpienia
Detale przemysłowe, takie jak ciężkie korpusy maszyn, precyzyjne elementy z blachy giętej czy odlewy o skomplikowanym kształcie, posiadają wewnętrzne kanały oraz głębokie przetłoczenia. Operator potrzebuje oprzyrządowania, które swobodnie wejdzie w te przestrzenie, zachowując stabilność podczas pracy na wysokich obrotach. Długi element napędowy zwiększa fizyczny zasięg szlifowania, ale jednocześnie drastycznie podnosi ryzyko drgań, bicia osiowego i utraty kontroli nad narzędziem. Nadmierny wysięg sprawia, że mocowanie staje się podatne na mikrougięcia pod wpływem sił skrawania. Takie zjawisko prowadzi do nierównomiernego nacisku i powstawania charakterystycznych śladów uderzeń na obrabianym detalu, co często dyskwalifikuje element na etapie weryfikacji jakościowej.
Zbyt krótki element mocujący ogranicza natomiast dostęp do głębszych wnęk i wymusza niebezpieczne zbliżanie korpusu szlifierki do obrabianego materiału. Standardowa długość stalowego trzpienia wynosi najczęściej 40 milimetrów. Zalecenia techniczne wskazują, że narzędzie wymaga wprowadzenia co najmniej połowy długości trzpienia do uchwytu zaciskowego maszyny, aby zapewnić całkowicie bezpieczną pracę. Zachowanie tego parametru, czyli osadzenie na głębokość minimum 20 milimetrów, radykalnie obniża poziom wibracji układu wirującego.
Średnica części roboczej bezpośrednio determinuje agresywność zbierania naddatku oraz fizyczną możliwość wejścia w ciasny profil. Większa średnica, oscylująca w granicach 60–80 milimetrów, pozwala na zauważalnie szybsze usuwanie materiału na większych płaszczyznach, jednak utrudnia manewrowanie w wąskich szczelinach. Mniejsze głowice o średnicy od 20 do 40 milimetrów ułatwiają dostęp do wewnętrznych krawędzi i ograniczają siłę skrawania na jednostkę powierzchni roboczej. Geometria konkretnego detalu wymusza zatem poszukiwanie technologicznego kompromisu między ostateczną wydajnością a fizyczną dostępnością trudnego obszaru.
Gradacja, montaż i przebieg procesu szlifowania
Bieżący etap pracy bezpośrednio rzutuje na konieczność doboru odpowiedniej wielkości ziarna ściernego. Gruboziarnista ściernica listkowa trzpieniowa o gradacji K60 doskonale sprawdza się podczas zgrubnego usuwania naddatku, likwidacji ostrych zadziorów i stępiania krawędzi po procesie cięcia. Średnie uziarnienie, mieszczące się zazwyczaj w przedziale K80–K120, służy do wyrównywania głębokich rys po wcześniejszej obróbce i właściwego przygotowania detalu pod ostateczne wykończenie. Drobniejsze ziarna od K240 wzwyż gwarantują lekkie wygładzenie oraz równomierne matowanie bez ryzyka miejscowego przegrzania wrażliwego metalu.
Maszyny napędowe, w tym popularne wiertarki stacjonarne i szlifierki proste, wymagają wyjątkowo sztywnego osadzenia pracujących elementów roboczych. Luźna tuleja zaciskowa lub pozostawienie zbyt długiego, niepodpartego fragmentu osi generuje szkodliwe bicie promieniowe. Zjawisko to natychmiast obniża ostateczną jakość wykańczanej powierzchni i wielokrotnie przyspiesza zużycie pojedynczych listków ściernych. Operator obsługujący maszynę musi bezwzględnie upewnić się, że odcinek wystający poza uchwyt wrzeciona został zredukowany do minimum niezbędnego dla danego zadania produkcyjnego.
Narzędzia osadzone na stalowej osi stanowią tylko fragment znacznie szerszej kategorii asortymentowej obejmującej profesjonalne materiały ścierne. Przemysłowa obróbka powierzchni korzysta z wielu wyspecjalizowanych form, od elastycznych włóknin po agresywne pasy bezkońcowe i wydajne tarcze lamelkowe. Każdy wariant konstrukcyjny oraz każda odmiana materiału nośnego odpowiada na zupełnie inną specyfikę operacji szlifierskich. Omawiane narzędzia radzą sobie znakomicie z twardą stalą i miękkim aluminium, a po doborze odpowiedniego nasypu służą także do sprawnej obróbki drewna, tworzyw sztucznych oraz szkła.
Wybór odpowiedniego oprzyrządowania szlifierskiego nigdy nie polega wyłącznie na maksymalizowaniu fizycznego zasięgu wrzeciona. Kluczowe znaczenie ma zawsze zachowanie technicznej równowagi między swobodnym dostępem do trudno dostępnego detalu a wysoką sztywnością prowadzenia maszyny. Właściwa decyzja zapobiega uszkodzeniom materiału i pozwala uniknąć poprawek lakierniczych w dalszych etapach produkcji. Producent materiałów ściernych Ażur, działający na rynku przemysłowym od 1994 roku, dostarcza zakładowym narzędziowniom zróżnicowane warianty głowic pozwalających precyzyjnie kontrolować ten proces. Ostateczna jakość wykończenia powierzchni zależy ostatecznie od odpowiedniego zestawienia parametrów geometrycznych z charakterystyką wybranego materiału.
Kategorie artykułów
Polecane artykuły

Jakie są koszty związane z serwisowaniem ekspresów do kawy Gaggia?

Jakie dane trzeba zebrać przed relokacją maszyny z użyciem HDS

Jak wygląda wsparcie księgowej w składaniu deklaracji podatkowych?
