Artykuł sponsorowany
Jak układ segmentów na belkach decyduje o gięciu profili zamkniętych bez kolizji
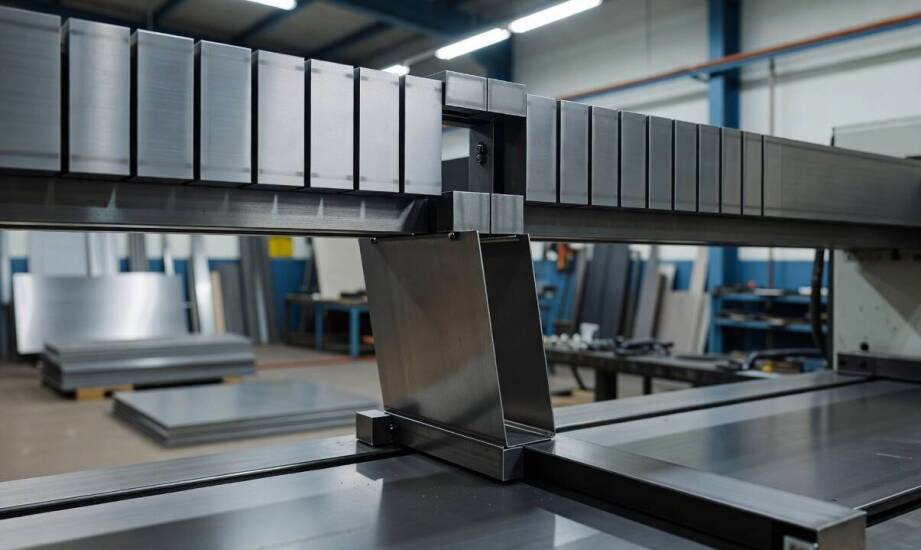
W warsztacie blacharskim operator często mierzy się z wyzwaniem domknięcia profilu skrzynki lub wielowymiarowej kasety elewacyjnej. Już po wykonaniu pierwszych zagięć okazuje się, że gotowe prostopadłe krawędzie uderzają o elementy maszyny. Zagięty materiał nie mieści się w standardowym prześwicie belki dociskowej, co całkowicie zatrzymuje proces obróbki. Sztywny element blokuje ruch narzędzia, a dalsze formowanie staje się technicznie niewykonalne. Rozwiązaniem tego powszechnego problemu produkcyjnego jest ingerencja w geometrię stanowiska. Odpowiednie zarządzanie polem roboczym warunkuje płynność pracy przy skomplikowanych zleceniach dekarskich.
Jak podział belek tworzy wolną przestrzeń roboczą
Podstawowa maszyna przeznaczona do profili zamkniętych posiada konstrukcję opartą na trzech głównych elementach. Odpowiednio skonfigurowane zaginarki segmentowe wykorzystują podzieloną belkę górną dociskową, dolną oraz gnącą. Usunięcie wyznaczonych modułów w miejscach potencjalnej kolizji błyskawicznie tworzy bezpieczną lukę dla zaginanej blachy. W wielu profesjonalnych urządzeniach warsztatowych fabryczny prześwit docisku wynosi około 80 mm. Taka wartość pozwala na bezpieczne manewrowanie stosunkowo grubym materiałem bez ryzyka porysowania powłoki.
Wcześniej uformowane ściany boczne detalu bez problemu mieszczą się w powstałych przerwach podczas gięcia kolejnych krawędzi. Poszczególne bloki robocze opierają się zazwyczaj na mechanizmach szybkiego mocowania. Operator swobodnie zwalnia blokady, przesuwa elementy wzdłuż stalowej prowadnicy lub całkowicie wyjmuje je ze stanowiska bez użycia dodatkowych kluczy. Podział na niezależne sekcje na wszystkich płaszczyznach styku umożliwia precyzyjną obróbkę blachy ze wszystkich stron. Zapewnia to bezkolizyjne budowanie zamkniętych brył przestrzennych o nietypowych proporcjach, a sama konstrukcja maszyny dostosowuje się do bieżących wymagań projektu.
Wpływ parametrów i błędów ustawień na precyzję obróbki
Fizyczna szerokość mocowanych klocków decyduje o ostatecznej elastyczności maszyny podczas omijania przeszkód. Standardowe zestawy opierają się na modułach o wymiarach 30, 40, 50, 60, 70 oraz 100 mm. Operowanie dużą liczbą wąskich elementów pozwala ominąć przeszkodę w niemal każdym punkcie linii gięcia. Tworzy to szczelinę idealnie dopasowaną do szerokości uformowanego wcześniej kołnierza. Gęstszy podział wydłuża jednak sam proces przygotowania urządzenia do pojedynczego cyklu produkcyjnego.
Kolejność układania bloków narzędziowych musi ściśle odpowiadać geometrii detalu ujętej na rysunku technicznym. Technolog usuwa najpierw te części, które wchodzą w bezpośrednią kolizję z gotowymi ścianami bocznymi. Następnie układa pozostałe moduły tak, aby utrzymać idealnie ciągłą linię nacisku na płaskich fragmentach arkusza. W zaawansowanych urządzeniach elementy dzielone pracują na wszystkich trzech osiach. Przykładowo wybrane modele segmentowe, które dostarcza na rynek marka prod- Masz, oferują bezpieczny kąt gięcia na poziomie 155° dla blachy stalowej. Wysokie parametry wychylenia znacząco ułatwiają kształtowanie głębokich i wąskich kaset.
Brak dbałości o szczegóły konfiguracyjne skutkuje natychmiastowymi stratami materiałowymi. Zbyt ciasne spasowanie elementów i nienaturalnie mały luz roboczy powodują głębokie zarysowania powłoki ochronnej oraz widoczne odkształcenia krawędzi. Niewłaściwy rozkład bloków dociskowych prowadzi do punktowych różnic w sile nacisku, przez co uzyskany kąt zmienia się wzdłuż profilu. Siłowe wymuszanie ruchu ramienia przy fizycznej kolizji z blachą skutkuje silnym sprężynowaniem arkusza i wykrzywieniem nośnych mechanizmów całego urządzenia.
Ostateczny sukces przy formowaniu skomplikowanych profili zamkniętych zależy od dokładnej analizy planu cięcia i gięcia. Operator musi z wyprzedzeniem przewidzieć kolejne kroki i zaplanować przestrzeń niezbędną dla obracanego elementu. Pojedyncze, uniwersalne ustawienie narzędzi w przypadku takich maszyn po prostu nie sprawdza się w praktyce.
Każde nowe zlecenie obejmujące produkcję skrzynek wentylacyjnych czy obudów wymaga indywidualnego doboru i rozmieszczenia dostępnych modułów roboczych. Świadome zarządzanie prześwitem oraz zachowanie ciągłości linii gięcia radykalnie obniża odsetek błędów warsztatowych. Zrozumienie relacji między wolną przestrzenią a wymiarami narzędzi gwarantuje płynną i bezproblemową pracę przy każdym projekcie.
Kategorie artykułów
Polecane artykuły
Jak niski profil i dobór materiału wpływają na pracę wycieraczki przy ogrzewaniu podłogowym

Poradnik: Jak prawidłowo stosować maść na swędzenie przy świerzbie?
Karpy po wycince — co obejmuje odbiór, rozdrobnienie i uporządkowanie terenu
