Artykuł sponsorowany
Co trzeba ustalić przed zamówieniem 34CrNiMo6, żeby pasował do obróbki i detalu
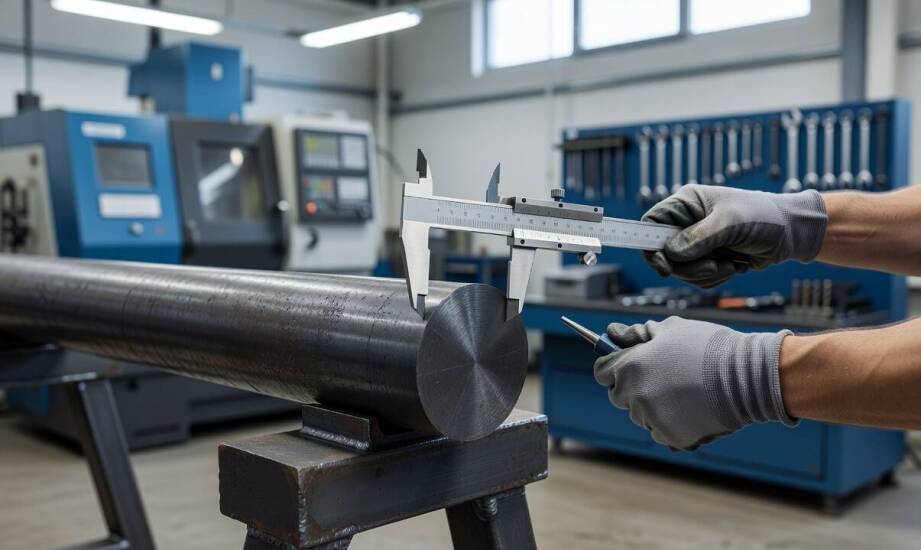
Zamówienie stali jakościowej często napotyka trudności nie w samym procesie hutniczym, lecz w zbyt ogólnym sformułowaniu wymagań dotyczących docelowego detalu. Brak precyzyjnych danych o obciążeniu, geometrii czy stanie dostawy prowadzi do rozbieżności na etapie obróbki skrawaniem i późniejszej eksploatacji elementu. Zastosowanie uniwersalnego opisu zamówienia skutkuje otrzymaniem materiału, który wymaga dodatkowych zabiegów cieplnych lub generuje ogromne straty surowca podczas toczenia i frezowania.
Jakie parametry techniczne określić przed zakupem materiału?
Przed przygotowaniem zlecenia należy dokładnie zdefiniować rodzaj i wielkość sił działających na detal, obejmujących głównie obciążenia udarowe oraz zmienne cykle pracy. Geometria elementu bezpośrednio determinuje dopuszczalne średnice i długości wyjściowe półfabrykatów. Zakres planowanej obróbki skrawaniem wyznacza z kolei minimalny naddatek materiału, który trzeba uwzględnić w specyfikacji. Oczekiwany stan dostawy w przypadku tego gatunku to zazwyczaj ulepszanie cieplne +QT. Hartowanie i odpuszczanie gwarantuje uzyskanie wytrzymałości na rozciąganie w przedziale 800–1400 MPa, co zależy ściśle od docelowego przekroju wyrobu. Zbyt mała średnica wyjściowa w połączeniu z agresywnym zbieraniem naddatku szybko odsłania rdzeń o niższych parametrach mechanicznych.
Technologia wykonania półfabrykatu wpływa na przebieg włókien i późniejsze zachowanie narzędzi skrawających. Pręty walcowane wykazują strukturę włóknistą ułożoną wzdłuż osi głównej. Ułatwia to prowadzenie noża tokarskiego w kierunku walcowania, lecz wymusza pozostawienie większego naddatku przy intensywnym skrawaniu poprzecznym. Odkuwki swobodnie kute zapewniają bardziej równomierny rozkład właściwości mechanicznych we wszystkich kierunkach oraz podwyższoną odporność na nagłe uderzenia, jednak tolerancje wymiarowe po kuciu są znacznie szersze. Zwiększony początkowy naddatek w odkuwkach wydłuża czas pracy maszyn CNC, co wpływa na całkowity koszt wytworzenia detalu. Specjaliści, których zatrudnia hurtownia MTM Stal, dobierają odpowiedni rodzaj półfabrykatu po wnikliwej analizie docelowego kształtu elementu i parku maszynowego zakładu produkcyjnego. Pozwala to zminimalizować objętość powstających wiórów i skrócić cały cykl obróbczy.
Kiedy właściwości mechaniczne decydują o wyborze stopu?
Omawiany materiał trafia najczęściej do produkcji odpowiedzialnych elementów napędowych pracujących w trudnych warunkach przemysłowych. Osie, ciężkie wały wykorbione oraz wirniki maszyn wymagają stopu, który pewnie znosi jednoczesne działanie sił zginających, skręcających i dynamicznych uderzeń. Głęboka hartowność pozwalająca na ulepszenie cieplne przekrojów do 100 mm średnicy sprawia, że gotowy detal zachowuje optymalną strukturę nie tylko na utwardzonej powierzchni, ale również w głębokiej strefie rdzenia. Skład chemiczny wzbogacony odpowiednimi proporcjami chromu, niklu i molibdenu skutecznie zapobiega powstawaniu pęknięć zmęczeniowych podczas ciągłej pracy pod zmiennym obciążeniem.
Konstruktorzy poszukujący potwierdzenia tych rygorystycznych parametrów analizują normę EN 10083-3. Wytyczne te jasno precyzują, że po prawidłowym ulepszaniu cieplnym udarność osiąga wartość minimum 40–55 J, a wydłużenie utrzymuje się na bezpiecznym poziomie 9–14 procent. Informacje zebrane w oficjalnej karcie, jaką posiada stal 34crnimo6, stanowią bezwzględną podstawę do zatwierdzenia materiału przez zakładowe działy kontroli jakości. Zgodność tych wartości z założeniami projektowymi gwarantuje, że gotowy wał przeniesie zakładany moment obrotowy bez ryzyka przedwczesnej awarii całego układu napędowego. Właściwa weryfikacja parametrów zwalnia jednocześnie zakład produkcyjny z konieczności przeprowadzania dodatkowych, kosztownych badań wytrzymałościowych przed rozpoczęciem skrawania.
Co sprawdzić podczas odbioru partii i analizy dokumentacji?
Dostarczona partia towaru wymaga rygorystycznej weryfikacji papierowej oraz fizycznej przed przyjęciem na magazyn główny. Dokumentacja techniczna musi obowiązkowo zawierać atest 3.1 wystawiony zgodnie z normą EN 10204. Świadectwo to potwierdza dokładny skład chemiczny wytopu, który bezpośrednio warunkuje zachowanie materiału podczas późniejszej eksploatacji. Obecność chromu i niklu w granicach 1,30–1,70 procent gwarantuje wymaganą głębokość hartowania, a dodatek molibdenu na poziomie 0,15–0,30 procent redukuje ryzyko wystąpienia zjawiska kruchości odpuszczania. Brak potwierdzenia wykonania obróbki cieplnej +QT w ateście dyskwalifikuje partię z bezpośredniego przekazania na dział produkcji. Kontrola fizyczna na placu obejmuje dokładny pomiar rzeczywistych tolerancji wymiarowych, badanie prostoliniowości prętów oraz wizualną ocenę ewentualnych mikropęknięć powierzchniowych.
Rozbieżności pomiędzy specyfikacją zamówieniową a stanem faktycznym skutkują natychmiastowym wstrzymaniem harmonogramu produkcyjnego. Konieczność przeprowadzenia ponownego ulepszania cieplnego lub całkowity zwrot materiału generują przestoje maszyn obciążające budżet całego projektu. Precyzyjne sformułowanie wymagań materiałowych na etapie składania zapytania chroni przed defektami ujawniającymi się dopiero podczas wykańczającego toczenia. Odpowiednio dobrany i udokumentowany surowiec gwarantuje płynne przejście detalu przez wszystkie stacje obróbcze aż do pomyślnego montażu w urządzeniu.
Kategorie artykułów
Polecane artykuły

Jakie są koszty związane z serwisowaniem ekspresów do kawy Gaggia?

Jakie dane trzeba zebrać przed relokacją maszyny z użyciem HDS

Jak wygląda wsparcie księgowej w składaniu deklaracji podatkowych?
